English
 Español
 Русский
 لالعربية
بدون عنوان
وقت النشر:
2026-06-26
يعد استكشاف أخطاء الخلاط الصناعي وإصلاحها أمرًا ضروريًا للحفاظ على كفاءة الإنتاج
يعد استكشاف أخطاء الخلاط الصناعي وإصلاحها أمرًا ضروريًا للحفاظ على كفاءة الإنتاج وتقليل وقت التوقف المكلف في معالجة الأغذية وتصنيع الأدوية والمزج الكيميائي وإنتاج مستحضرات التجميل. سواء كنت تقوم بتشغيل مستحلب عالي القص، أو خلاط مجداف مزدوج العمود، أو جهاز تجانس فراغي، فإن فهم الأسباب الجذرية لأعطال المعدات الشائعة يسمح لفريقك بالاستجابة بسرعة. يغطي هذا الدليل المشكلات العشرة الأكثر شيوعًا في الخلاطات الصناعية، وأسبابها الأساسية، والحلول العملية المدعومة ببيانات الصيانة الواقعية.
1. ارتفاع درجة حرارة المحرك
يعد ارتفاع درجة حرارة المحرك هو السبب الرئيسي لإيقاف التشغيل غير المخطط له. عندما تتجاوز درجات حرارة المحرك 80 درجة مئوية (176 درجة فهرنهايت)، يتسارع تدهور العزل - فكل ارتفاع بمقدار 10 درجات مئوية فوق درجة الحرارة المقدرة، ينخفض عمر المحرك بنسبة 50% تقريبًا. تشمل الأسباب الشائعة التحميل الزائد على غرف الخلط، والتهوية غير الكافية، والمحامل البالية، وتقلبات الجهد التي تتجاوز ±10%. لمعالجة ارتفاع درجة الحرارة، تأكد من أن لزوجة المزيج لا تتجاوز مواصفات عزم الدوران المقدرة، وتأكد من عدم وجود عائق في مراوح التبريد، وفحص خلوص المحمل (النطاق المقبول: 0.02-0.05 مم)، وقم بتثبيت مثبت الجهد إذا كان اختلاف العرض متكررًا. يوفر واقي الحمل الزائد الحراري عند 90 درجة مئوية حماية احتياطية مهمة.
2. الاهتزاز المفرط
تشير مستويات الاهتزاز التي تزيد عن 4.5 مم/ثانية RMS إلى خلل ميكانيكي خطير. يؤدي الاهتزاز المستمر إلى إتلاف أختام العمود خلال أسابيع ويمكن أن يسبب فشلًا كارثيًا للشفرة. السبب الرئيسي هو التركيب غير المتساوي للشفرة، والاقتران غير الصحيح بين المحرك وعلبة التروس، وتراكم المنتج على أسطح المكره، ومحامل علبة التروس البالية. الحل: تفكيك وإعادة توازن المكره باستخدام موازن ديناميكي، والتحقق من محاذاة الاقتران باستخدام أداة محاذاة الليزر (التسامح: اختلال الزاوية أقل من 0.05 مم/م، والإزاحة المتوازية أقل من 0.1 مم)، وقياس تشغيل محمل علبة التروس - يلزم الاستبدال عندما يتجاوز الخلوص الشعاعي 0.15 مم.
3. ختم التسرب
يمثل فشل الختم الميكانيكي حوالي 35% من جميع طلبات إصلاح معدات الخلط. يسمح ختم العمود المتسرب بتلوث المنتج وفقدان مواد التشحيم. يجب أن تحافظ الأختام الميكانيكية المزدوجة على ضغط السائل العازل بمقدار 0.2-0.3 بار فوق ضغط العملية. عند اكتشاف التسرب، تحقق من مستوى السائل العازل أولاً. استبدل وجوه الختم إذا كانت علامات التآكل أعمق من 0.05 مم مرئية على أسطح التزاوج المصنوعة من الكربون أو السيراميك. بالنسبة للأختام الفردية، تأكد من عدم ضغط الحلقة المطاطية المطاطية بما يتجاوز 20% من سمكها الأصلي. يعمل فحص الختم المنتظم كل 2000 ساعة تشغيل على إطالة عمر الختم بنسبة تصل إلى 40%.
4. عدم كفاية أداء الخلط
إذا فشل الخلاط الخاص بك في تحقيق مزيج موحد خلال فترة الدورة المحددة، فعادةً ما ترجع المشكلة إلى سرعة المكره غير الصحيحة، أو هندسة الشفرة غير المناسبة، أو قيود تصميم الوعاء. يجب أن يكون رقم رينولدز للخلط الصفحي أقل من 100، بينما يتطلب الخلط المضطرب قيمًا أعلى من 10000. بالنسبة للمواد عالية اللزوجة التي تزيد عن 100000 سنتي بواز، تحقق من أن سرعة طرف المكره تتراوح بين 0.5-2.0 م/ث. قم بالتبديل من المجداف إلى المكره المحلق أو المكره التوربيني ذو الشفرة المائلة للسوائل منخفضة اللزوجة. تأكد من أن تكوين الحاجز يوفر ما لا يقل عن 10% من قطر الوعاء كعرض إجمالي للحاجز.
5. ضوضاء غير عادية
تشير أصوات الطحن أو الطرق أو الصرير إلى عطل ميكانيكي تدريجي. عادةً ما تنشأ أصوات الطحن من أسنان التروس البالية، حيث يتطلب تآكل الأسنان الذي يتجاوز 0.3 مم استبدالًا فوريًا. يشير الطرق إلى وجود مسامير تثبيت مفكوكة أو عمود دافع متصدع. الصرير هو دائمًا مشكلة مؤثرة. تحقق من اللعب المحوري أكبر من 0.1 مم. بروتوكول التشخيص: قم بإيقاف تشغيل الخلاط، وقم بتدوير العمود يدويًا، وتحسس الارتباط. استمع باستخدام سماعة الطبيب الميكانيكية الموجودة على كل مبيت محمل. استبدل المحامل دائمًا باستخدام أداة سحب هيدروليكية - فالطرق يسبب كسورًا دقيقة تؤدي إلى الفشل خلال 500 ساعة.
6. فشل علبة التروس
ينقل صندوق التروس عزم الدوران من المحرك إلى المكره تحت ضغط شديد. درجة حرارة الزيت أعلى من 75 درجة مئوية، وجزيئات معدنية تتجاوز 10 جزء في المليون من الحديد في تحليل الزيت، وتنقر أسنان التروس هي علامات إنذار مبكر. يتم تغيير الزيت بشكل مجدول كل 3000 ساعة تشغيل باستخدام زيت ناقل الحركة الاصطناعي ISO VG 220 أو VG 320 مما يمنع 80% من أعطال علبة التروس. راقب لزوجة الزيت شهريًا — يشير الانخفاض الذي يتجاوز 10% عن مواصفات الزيت الجديدة إلى حدوث انهيار حراري. عند إعادة البناء، استبدل جميع الأختام والجوانات والمحامل في وقت واحد؛ تكلفة العمالة التراكمية للإصلاحات المنفصلة تتجاوز الإصلاح الكامل بنسبة 60-80٪.
7. تلف الشفرة أو المكره
تتحمل شفرات المكره التأثير المستمر والتآكل والتعرض للتآكل. افحص الشفرات كل ثلاثة أشهر بحثًا عن ترقق المواد - يتم فقدان السلامة الهيكلية عندما ينخفض سمك الجدار إلى أقل من 80% من المواصفات الأصلية. بالنسبة للشفرات المصنوعة من الفولاذ المقاوم للصدأ 304/316، تحقق من تآكل التنقر باستخدام مقياس العمق؛ تتطلب الحفر التي يزيد عمقها عن 0.5 مم الاستبدال. قم بتركيب الشفرات في مجموعات متطابقة مع تحمل وزن يصل إلى ±2 جرام لمنع الأعطال الناجمة عن الاهتزاز. فكر في استخدام الفولاذ المقاوم للصدأ المزدوج (2205) أو طلاء كربيد التنجستن للملاط الكاشطة.
8. أعطال النظام الكهربائي
عادةً ما ينبع فقدان الطاقة المتقطع والسلوك الحركي غير المنتظم من التدهور الكهربائي. تحقق من جميع توصيلات صندوق أطراف المحرك - تذيب المحطات السائبة العزل خلال أيام. تحقق من تطابق معلمات VFD مع تقييمات لوحة اسم المحرك: التردد المقدر (50 هرتز أو 60 هرتز)، والتيار المقنن، والسرعة الأساسية. يجب أن تكون مقاومة العزل بين اللفات والأرض أعلى من 100 ميجا أوم عند 500 فولت تيار مستمر؛ تشير القراءات التي تقل عن 1 MΩ إلى دخول الرطوبة مما يتطلب إعادة اللف. قم بتركيب واقيات زيادة التيار ذات تصنيف 40 كيلو أمبير للحماية من عابري الجهد.
9. قضايا التحكم في درجة الحرارة
بالنسبة للعمليات التي تتطلب تنظيمًا دقيقًا لدرجة الحرارة - تركيب البوليمر، والمستحلبات الصيدلانية، ومحار الشوكولاتة - يؤدي فشل سترة التسخين إلى تعطيل جودة الإنتاج. السترات غير القادرة على الحفاظ على درجة الحرارة في حدود ± 2 درجة مئوية من نقطة الضبط تعاني عادةً من تراكم القشور، مما يقلل من التوصيل الحراري بنسبة تصل إلى 60%. يتم تنظيف السترات بشكل ربع سنوي بمحلول حامض الستريك بنسبة 10٪ بسرعة 0.5 م / ث لمدة 30 دقيقة. تحقق من معايرة المزدوجات الحرارية - الانجراف الذي يتجاوز ±1 درجة مئوية يستلزم استبدال المستشعر. بالنسبة للسترات التي يتم تسخينها بالبخار، تأكد من أن كفاءة المصيدة أعلى من 90%.
10. أعطال لوحة التحكم
تعتمد الخلاطات الصناعية الحديثة على أنظمة التحكم المعتمدة على PLC. تشير الموقتات الخاطئة، وشاشات اللمس غير المستجيبة، وأخطاء اتصال HMI إلى وجود مشكلات في لوحة التحكم. تحقق من إحكام المسمار الطرفي وافحص موصلات وحدة الإدخال/الإخراج بحثًا عن الأكسدة. بطاريات PLC الاحتياطية التي تقل عن 2.5 فولت قد تؤدي إلى فقدان ذاكرة البرنامج. معايرة طبقة اللمس المقاومة عند استبدال شاشة HMI المعيبة؛ تؤدي المعايرة غير الصحيحة إلى حدوث أخطاء في تحديد المواقع تتجاوز 3 مم. احتفظ بوحدة PLC احتياطية ووحدة HMI في الموقع لتقليل متوسط الوقت اللازم للإصلاح من 8 ساعات إلى أقل من ساعتين.
مقارنة نوع معدات الخلط
| نوع المعدات | أفضل ل | اللزوجة القصوى | دورة في الدقيقة نموذجية | الفشل المشترك |
|---|---|---|---|---|
| خلاط عالي القص | المستحلبات | 50,000 سي بي | 1,500-3,600 | ارتداء الجزء الثابت/الدوار |
| خلاط العجين | مخبز | 500,000 سنتي بواز | 40-200 | الزائد في علبة التروس |
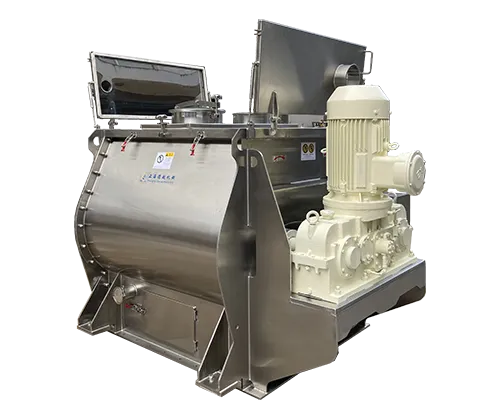
| مجداف رمح مزدوج | مساحيق | 100,000 سي بي | 20-120 | تسرب الختم |
| الخالط فراغ | مستحضرات التجميل | 200,000 سي بي | 1,000-2,800 | فشل ختم الفراغ |
| عجانة سيجما | مواد لاصقة | 1,000,000 سنتي بواز | 15-80 | تشوه الشفرة |
جدول الصيانة الوقائية للخلاط
تمنع الصيانة الفعالة للخلاط 90% من سيناريوهات استكشاف الأخطاء وإصلاحها المذكورة أعلاه. إنشاء برنامج منظم:
- يوميًا: فحص الختم البصري، مراقبة الضوضاء، فحص مستوى الزيت.
- أسبوعي: أحكم ربط وصلات البراغي، ونظف الأجزاء الداخلية للسفينة، وافحص حالة الشفرة.
- شهريا: قياس الاهتزاز باستخدام مقياس التسارع، واختبار التوقف في حالات الطوارئ.
- ربع سنوية: تحليل زيت علبة التروس للجسيمات المعدنية ومعايرة المزدوجات الحرارية.
- سنويا: تفكيك كامل لعلبة التروس وإعادة توازن المكره والنسخ الاحتياطي لـ PLC وتحديث البرامج الثابتة.
خاتمة
يتطلب استكشاف أخطاء الخلاط الصناعي وإصلاحها منهجًا منظمًا يجمع بين الفحص الميكانيكي والتشخيص الكهربائي والتحقق من معلمات العملية. من خلال معالجة المشكلات العشرة الأكثر شيوعًا - بدءًا من ارتفاع درجة حرارة المحرك وتسرب السدادات وحتى فشل علبة التروس وأعطال لوحة التحكم - يمكن لفرق الصيانة تقليل وقت التوقف عن العمل غير المخطط له بشكل كبير وإطالة عمر خدمة المعدات. تعمل الصيانة الاستباقية للخلاط على تحويل الإصلاحات التفاعلية إلى تدخلات مخططة تقلل من انقطاع الإنتاج.
للحصول على معدات خلط موثوقة مصممة للتطبيقات الصناعية الصعبة، توفر DEYUE MACHINERY خلاطات عالية الأداء مصممة لطول العمر وسهولة الصيانة.
اتصل بـ DEYUE MACHINERY للحصول على مشورة الخبراء بشأن اختيار الخلاط أو قطع الغيار أو خدمات إصلاح معدات الخلط الشاملة:
هاتف: +86 13917895463
بريد إلكتروني: [email protected]
موقع إلكتروني: https://www.deyuemixer.com/
تصنيف:
أخبار ذات صلة


عنوان البريد الإلكتروني:
الخط الساخن: