English
 Español
 Русский
 لالعربية
Untitled
Fecha de publicación:
2026-06-26
La resolución de problemas de mezcladores industriales es esencial para mantener
La resolución de problemas de mezcladores industriales es esencial para mantener la eficiencia de la producción y minimizar los costosos tiempos de inactividad en el procesamiento de alimentos, la fabricación de productos farmacéuticos, la mezcla de productos químicos y la producción de cosméticos. Ya sea que opere un emulsionador de alto cizallamiento, un mezclador de paletas de doble eje o un homogeneizador de vacío, comprender las causas fundamentales de las fallas comunes de los equipos le permite a su equipo responder rápidamente. Esta guía cubre los diez problemas de mezcladores industriales que se encuentran con más frecuencia, sus causas subyacentes y soluciones prácticas respaldadas por datos de mantenimiento del mundo real.
1. Sobrecalentamiento del motor
El sobrecalentamiento del motor es la principal causa de paradas no planificadas. Cuando las temperaturas del motor superan los 80 °C (176 °F), la degradación del aislamiento se acelera: por cada aumento de 10 °C por encima de la temperatura nominal, la vida útil del motor se reduce en aproximadamente un 50 %. Las causas comunes incluyen cámaras de mezcla sobrecargadas, ventilación inadecuada, cojinetes desgastados y fluctuaciones de voltaje superiores al ±10%. Para abordar el sobrecalentamiento, verifique que la viscosidad de la mezcla no exceda la especificación de torque nominal, asegúrese de que los ventiladores de enfriamiento no estén obstruidos, inspeccione la holgura de los cojinetes (rango aceptable: 0,02-0,05 mm) e instale un estabilizador de voltaje si la variación del suministro es frecuente. Un protector de sobrecarga térmica configurado a 90°C proporciona protección de respaldo crítica.
2. Vibración excesiva
Los niveles de vibración superiores a 4,5 mm/s RMS indican un desequilibrio mecánico grave. La vibración persistente daña los sellos del eje en cuestión de semanas y puede causar fallas catastróficas de la hoja. Los principales culpables son la instalación desigual de las aspas, el acoplamiento desalineado del motor a la caja de cambios, la acumulación de producto en las superficies del impulsor y los cojinetes desgastados de la caja de cambios. Solución: desmonte y vuelva a equilibrar el impulsor utilizando un equilibrador dinámico, verifique la alineación del acoplamiento con una herramienta de alineación láser (tolerancia: desalineación angular inferior a 0,05 mm/m, desplazamiento paralelo inferior a 0,1 mm) y mida el juego del cojinete de la caja de engranajes; se requiere reemplazo cuando el juego radial excede los 0,15 mm.
3. Fuga del sello
Las fallas en los sellos mecánicos representan aproximadamente el 35 % de todas las llamadas de reparación de equipos de mezcla. Un sello del eje con fugas permite la contaminación del producto y la pérdida de lubricante. Los sellos mecánicos dobles deben mantener una presión del fluido amortiguador de 0,2 a 0,3 bar por encima de la presión del proceso. Cuando se detecte una fuga, verifique primero el nivel del líquido amortiguador. Reemplace las caras del sello si se ven marcas de desgaste de más de 0,05 mm de profundidad en las superficies de contacto de carbono o cerámica. Para sellos simples, verifique que la junta tórica de elastómero no esté comprimida más allá del 20 % de su espesor original. La inspección regular del sello cada 2000 horas de funcionamiento extiende la vida útil del sello hasta en un 40 %.
4. Rendimiento de mezcla inadecuado
Si su mezclador no logra una mezcla uniforme dentro del tiempo de ciclo especificado, el problema generalmente se debe a una velocidad incorrecta del impulsor, una geometría inadecuada de las aspas o limitaciones en el diseño del recipiente. El número de Reynolds para la mezcla laminar debe caer por debajo de 100, mientras que la mezcla turbulenta requiere valores superiores a 10.000. Para materiales de alta viscosidad superiores a 100.000 cP, verifique que la velocidad de la punta del impulsor esté entre 0,5 y 2,0 m/s. Cambie de una paleta a un impulsor de turbina de hidroala o de pala inclinada para fluidos de baja viscosidad. Asegúrese de que la configuración del deflector proporcione al menos el 10 % del diámetro del recipiente como ancho total del deflector.
5. Ruidos inusuales
Los sonidos de chirridos, golpes o chirridos indican una falla mecánica progresiva. Los ruidos de chirrido generalmente se originan en los dientes desgastados de los engranajes; un desgaste de los dientes superior a 0,3 mm exige un reemplazo inmediato. Los golpes sugieren pernos de montaje flojos o un eje del impulsor agrietado. Los chillidos son casi siempre un problema de rodamiento; Compruebe si hay un juego axial superior a 0,1 mm. Protocolo de diagnóstico: apague el mezclador, gire manualmente el eje y sienta si hay atascamientos. Escuche con un estetoscopio de mecánico cada alojamiento de cojinete. Reemplace siempre los rodamientos utilizando un extractor hidráulico: el martilleo provoca microfracturas que provocan fallas en 500 horas.
6. Falla de la caja de cambios
La caja de cambios transmite par desde el motor al impulsor bajo tensión extrema. La temperatura del aceite superior a 75 °C, las partículas metálicas que superan las 10 ppm de hierro en el análisis del aceite y las picaduras en los dientes de los engranajes son señales tempranas de advertencia. Los cambios de aceite programados cada 3000 horas de funcionamiento utilizando aceite para engranajes sintético ISO VG 220 o VG 320 previenen el 80% de las fallas de la caja de cambios. Monitoree la viscosidad del aceite mensualmente: una caída que exceda el 10% de la especificación del aceite nuevo indica una falla térmica. Al reconstruir, reemplace todos los sellos, juntas y cojinetes simultáneamente; El costo laboral acumulado de las reparaciones separadas excede una revisión completa en un 60-80%.
7. Daños en la pala o el impulsor
Las palas del impulsor soportan impactos continuos, abrasión y exposición a la corrosión. Inspeccione las hojas trimestralmente para detectar adelgazamiento del material: la integridad estructural se pierde cuando el espesor de la pared cae por debajo del 80% de la especificación original. Para hojas de acero inoxidable 304/316, verifique la corrosión por picaduras con un medidor de profundidad; las fosas de más de 0,5 mm de profundidad requieren reemplazo. Instale las hojas en juegos combinados con una tolerancia de peso de ±2 gramos para evitar fallas inducidas por vibraciones. Considere el acero inoxidable dúplex (2205) o el recubrimiento de carburo de tungsteno para lodos abrasivos.
8. Fallas del sistema eléctrico
La pérdida de energía intermitente y el comportamiento errático del motor generalmente se deben a la degradación eléctrica. Verifique todas las conexiones de la caja de terminales del motor; los terminales sueltos derriten el aislamiento en unos días. Verifique que los parámetros del VFD coincidan con las clasificaciones de la placa de identificación del motor: frecuencia nominal (50 Hz o 60 Hz), corriente nominal y velocidad base. La resistencia de aislamiento entre los devanados y tierra debe medir más de 100 MΩ a 500 V CC; las lecturas inferiores a 1 MΩ indican entrada de humedad que requiere rebobinado. Instale protectores contra sobretensiones con clasificación de 40 kA para proteger contra transitorios de voltaje.
9. Problemas de control de temperatura
Para los procesos que requieren una regulación precisa de la temperatura (compuestos de polímeros, emulsiones farmacéuticas, conchado de chocolate), las fallas de la camisa calefactora alteran la calidad de la producción. Las chaquetas que no pueden mantener la temperatura dentro de ±2 °C del punto de ajuste generalmente sufren acumulación de sarro, lo que reduce la conductividad térmica hasta en un 60 %. Limpie las chaquetas trimestralmente con una solución de ácido cítrico al 10% que circule a 0,5 m/s durante 30 minutos. Verifique la calibración del termopar: la desviación superior a ±1°C justifica el reemplazo del sensor. Para camisas calentadas por vapor, asegúrese de que la eficiencia de la trampa sea superior al 90 %.
10. Mal funcionamiento del panel de control
Los mezcladores industriales modernos dependen de sistemas de control basados en PLC. Los temporizadores erráticos, las pantallas táctiles que no responden y los errores de comunicación de la HMI indican problemas en el panel de control. Verifique el apriete de los tornillos de los terminales e inspeccione los conectores del módulo de E/S en busca de oxidación. Las baterías de respaldo del PLC por debajo de 2,5 V corren el riesgo de perder la memoria del programa. Calibre la capa táctil resistiva al reemplazar una pantalla HMI defectuosa; La calibración inadecuada provoca errores de posicionamiento superiores a 3 mm. Mantenga un módulo PLC y una unidad HMI de repuesto en el sitio para reducir el tiempo medio de reparación de 8 horas a menos de 2 horas.
Comparación de tipos de equipos de mezcla
| Tipo de equipo | Mejor para | Viscosidad máxima | RPM típicas | Fallo común |
|---|---|---|---|---|
| Mezclador de alto cizallamiento | Emulsiones | 50.000 cP | 1,500-3,600 | Desgaste del estator/rotor |
| Mezclador de masa | Panadería | 500.000 cP | 40-200 | Sobrecarga de la caja de cambios |
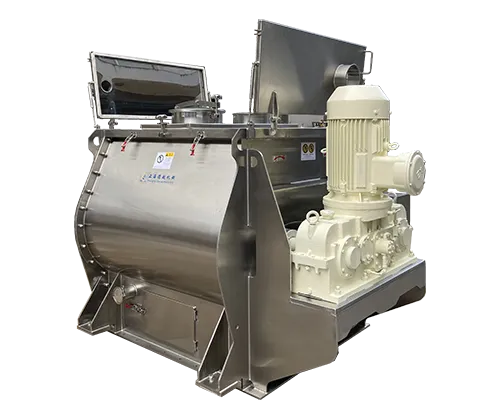
| Paleta de doble eje | Polvos | 100.000 cP | 20-120 | Fuga en el sello |
| Homogeneizador al vacío | Productos cosméticos | 200.000 cP | 1,000-2,800 | Fallo del sello de vacío |
| Amasadora de cuchillas Sigma | Adhesivos | 1.000.000 cP | 15-80 | Deformación de la hoja |
Programa de mantenimiento preventivo del mezclador
El mantenimiento eficaz del mezclador evita el 90% de los escenarios de solución de problemas mencionados anteriormente. Establecer un programa estructurado.:
- A diario: Inspección visual de sellos, monitoreo de ruido, control de nivel de aceite.
- Semanalmente: Apriete las conexiones de los pernos, limpie el interior del recipiente, inspeccione el estado de las cuchillas.
- Mensual: Mida la vibración con acelerómetro calibrado, pruebe la parada de emergencia.
- Trimestral: Analice el aceite de la caja de cambios en busca de partículas metálicas y calibre los termopares.
- Anualmente: Desmontaje completo de la caja de cambios, reequilibrio del impulsor, respaldo del PLC y actualización del firmware.
Conclusión
La resolución de problemas de mezcladores industriales requiere un enfoque sistemático que combine inspección mecánica, diagnóstico eléctrico y verificación de parámetros de proceso. Al abordar los diez problemas más comunes (desde el sobrecalentamiento del motor y las fugas en los sellos hasta fallas en la caja de cambios y mal funcionamiento del panel de control), los equipos de mantenimiento pueden reducir drásticamente el tiempo de inactividad no planificado y extender la vida útil del equipo. El mantenimiento proactivo del mezclador transforma las reparaciones reactivas en intervenciones planificadas que minimizan la interrupción de la producción.
Para equipos de mezcla confiables construidos para aplicaciones industriales exigentes, DEYUE MACHINERY ofrece mezcladores de alto rendimiento diseñados para brindar longevidad y facilidad de mantenimiento.
Comuníquese con DEYUE MACHINERY para obtener asesoramiento experto sobre la selección de mezcladores, piezas de repuesto o servicios integrales de reparación de equipos de mezclado.:
Teléfono: +86 13917895463
Correo electrónico:[email protected]
Sitio web:https://www.deyuemixer.com/
Etiqueta:
Noticias relacionadas


Dirección de correo electrónico:
Línea directa:
Copyright © 2012-2026 Shanghai Deyue Powder Machinery Co., Ltd. All rights reserved